
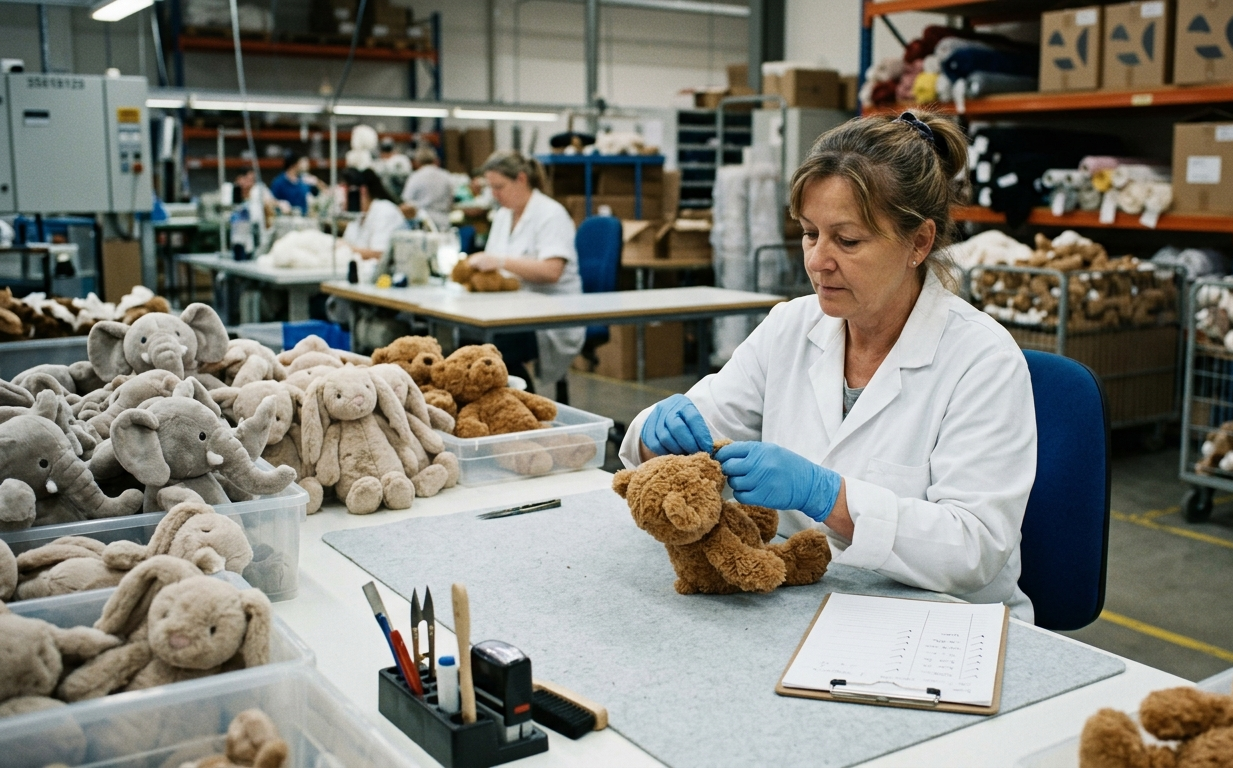
Um brinquedo de pelúcia que é aprovado no teste de segurança em laboratório ainda pode sair da fábrica com olhos tortos, enchimento irregular ou uma costura que não foi feita de acordo com as especificações. Os testes de laboratório confirmam que um projeto é seguro; o controle de qualidade (CQ) confirma que cada unidade que sai da linha de produção realmente corresponde a esse projeto. Em uma fábrica bem administrada fábrica de brinquedos de pelúcia, isso não é apenas uma única verificação final — é um sistema em camadas que começa antes do início do corte e só termina quando o contêiner é carregado.
Tudo começa antes da produção: a amostra de referência e a ficha técnica
O controle de qualidade não começa no chão de fábrica — ele começa com a documentação. Antes do início da produção em massa, um fabricante sério trabalha com base em um conjunto de referências claramente definido:
- Amostra dourada — um protótipo físico aprovado que mostre os materiais, as cores, o tamanho e a densidade do enchimento acordados
- Tabela de medidas — dimensões principais com tolerâncias (por exemplo, largura da cabeça ±1 cm)
- Ficha técnica de materiais — todos os tecidos, acabamentos e materiais de enchimento, com indicação do fornecedor e do código de cor
- Instruções de rotulagem — colocação de etiquetas penduradas, etiquetas da marca e etiquetas de cuidados e segurança
- Norma AQL — o plano de amostragem acordado e os limites de defeitos para a inspeção (geralmente AQL 2,5 para defeitos graves)
Sem que esses aspectos sejam definidos antecipadamente, a “qualidade” não tem uma definição fixa, e os inspetores não têm nada concreto como referência para avaliar. As diretrizes de fornecimento do setor são bem claras: grande parte da qualidade final de um brinquedo de pelúcia é, na prática, determinada antes mesmo do início da produção em massa — por meio da seleção do tecido, do planejamento da densidade dos pontos, da precisão do molde e das proporções de enchimento decididas nessa fase.
Etapa 1: Controle de Qualidade na Entrada (IQC)
Antes mesmo de um único pedaço de tecido ser cortado, as matérias-primas são verificadas no momento da chegada. Isso inclui a solidez da cor, a direção do pelo, a segurança química e a estabilidade dimensional do tecido, além da verificação de que os materiais correspondem à ficha de especificações aprovada. O tecido não conforme é colocado em quarentena, em vez de ser enviado para a área de corte — detectar um lote defeituoso de tecido nesta fase é muito mais econômico do que descobri-lo em um brinquedo já acabado.
Etapa 2: Controle de Qualidade durante o Processo (IPQC) / Inspeção em Linha
À medida que os processos de corte, costura e enchimento ocorrem, os inspetores realizam verificações aleatórias na linha de produção em andamento, em vez de esperar que um lote seja concluído. É nesse momento que problemas como formas assimétricas, costuras fracos ou densidade de enchimento inconsistente são detectados e corrigidos imediatamente, em vez de serem descobertos depois que milhares de unidades já estiverem montadas. Algumas fábricas também produzem um pequeno lote piloto antes de ampliar a produção, especificamente para detectar erros de molde, molde ou montagem enquanto o custo de um erro ainda é baixo.
Costuma-se aconselhar aos compradores que adquirem produtos de fábricas no exterior que solicitem fotos de amostras durante a produção ou relatórios de inspeção em linha nesta fase, já que é nesse momento que é mais fácil — e mais barato — corrigir problemas de qualidade.
Etapa 3: Controle de Qualidade Final (CQF)
Depois que as peças estão totalmente montadas, o Controle de Qualidade Final (FQC) inspeciona os brinquedos acabados quanto à maciez, proporção, simetria e limpeza da embalagem, comparando-os diretamente com a amostra-padrão. Essa etapa geralmente inclui:
- Ensaio de tração/tensão nas costuras, olhais e componentes fixados — por exemplo, aplicando uma força definida (geralmente em torno de 70 newtons, mantida por vários segundos) para confirmar que nada se solta sob tensão
- Detecção de metais em cada unidade, para retirar quaisquer agulhas de costura quebradas que tenham ficado no enchimento
- Verificações visuais da qualidade do trabalho, comparando cores, materiais e acessórios com a amostra aprovada
- Verificações de rótulos e marcações, confirmando que todas as informações necessárias de segurança e rastreamento estejam presentes e legíveis
Os problemas de acabamento identificados nesta etapa são normalmente classificados em categorias de gravidade — crítica, grave ou leve — para que a fábrica e o comprador possam chegar a um acordo sobre o que justifica o retrabalho e o que é aceitável dentro da tolerância.
Etapa 4: Inspeção Pré-embarque (PSI)
A última etapa de controle antes de uma remessa sair da fábrica é um AQL formal (Limite de Qualidade Aceitável) inspeção por amostragem, frequentemente realizada pelo próprio agente de controle de qualidade do comprador ou por uma empresa de inspeção independente, como a SGS, a TÜV ou a Bureau Veritas. Em vez de verificar cada unidade individualmente, a PSI utiliza um tamanho de amostra definido estatisticamente com base na quantidade total da remessa — os inspetores selecionam uma amostra representativa, a inspecionam de acordo com a lista de verificação e a amostra de referência e classificam os resultados como aprovado, reprovado ou necessitando de ação corretiva. Se a remessa for reprovada, o procedimento padrão é a retrabalho completo e uma nova inspeção antes da liberação das mercadorias.
O que uma lista de verificação de PSI realmente abrange
Uma lista de verificação abrangente para brinquedos de pelúcia geralmente abrange cinco categorias:
- Segurança mecânica — ensaios de tração em olhos, botões e acessórios; confirmação de que nenhuma peça pequena se solte sob a força especificada; verificação com o cilindro de peças pequenas para brinquedos destinados a crianças menores de 3 anos
- Inflamabilidade — confirmando que o tecido e o enchimento atendem aos limites de velocidade de combustão aplicáveis ao mercado de destino
- Verificação de produtos químicos/materiais — realizar verificações aleatórias em lotes de tecidos em relação às especificações aprovadas dos materiais, a fim de detectar substituições não autorizadas
- Rotulagem — as marcações exigidas estejam presentes e sejam precisas para o mercado de destino
- Embalagem — resistência da caixa, configuração correta e proteção contra danos durante o transporte (algumas fábricas realizam testes de queda, como dez quedas repetidas da caixa, para confirmar se a embalagem resiste)
Algumas verificações — como testes de tração e detecção de metais — são realizadas no local durante a inspeção. Outras, especialmente os testes de composição química, exigem que as amostras sejam enviadas a um laboratório credenciado, o que normalmente leva mais 3 a 7 dias para que os resultados sejam divulgados.
Por que a inspeção em etapas é melhor do que uma única verificação final
Uma fábrica que realiza inspeções apenas na fase final da produção tende a apresentar uma taxa de defeitos mais elevada, pois os problemas se acumulam silenciosamente ao longo de toda a produção antes que alguém os detecte. A inspeção em camadas — IQC, em linha, FQC e, por fim, PSI — identifica os problemas no ponto mais econômico possível para corrigi-los: rejeitar um rolo de tecido com defeito na IQC é muito mais barato do que descartar um brinquedo acabado na PSI. Ao avaliar uma fábrica, é razoável perguntar diretamente qual nível de AQL ela utiliza, quem realiza cada etapa de inspeção e se existe um processo documentado de ações corretivas para quando algo falha — uma fábrica que não consiga responder com clareza, ou que só faça verificações na embalagem final, é um sinal de alerta significativo.
Categorias comuns de defeitos que os inspetores procuram
- Defeitos críticos — problemas que representam um risco à segurança, como uma peça pequena que se solta, uma costura aberta ou um teste de tração com resultado insatisfatório. Esses problemas geralmente impedem a remessa de forma definitiva.
- Defeitos graves — problemas que provavelmente levariam um cliente a rejeitar o produto, como características visivelmente assimétricas, cor incorreta ou falta de acessórios.
- Defeitos menores — problemas estéticos, como pequenos fios soltos, que se enquadram na tolerância acordada e geralmente não impedem o envio.
Classificar os defeitos dessa forma permite que a fábrica e o comprador cheguem a um acordo prévio sobre o que é aceitável, em vez de negociarem o grau de gravidade depois que um lote já tiver sido reprovado.
Perguntas frequentes
O que é uma amostra padrão e por que ela é importante para o controle de qualidade?
Uma amostra dourada é o brinquedo de referência física aprovado tanto pelo comprador quanto pela fábrica antes da produção em massa. Em cada etapa de inspeção, as unidades produzidas são comparadas a ela; portanto, sem ela, não há um padrão definido para a cor, o tamanho ou a densidade do enchimento “corretos”.
O que significa AQL na inspeção de brinquedos de pelúcia?
O AQL (Limite de Qualidade Aceitável) é uma norma estatística de amostragem — geralmente a ANSI/ASQ Z1.4 — que define quantas unidades de uma remessa são inspecionadas e quantos defeitos são permitidos antes que o lote seja rejeitado, com base no tamanho da remessa e na gravidade dos defeitos.
A inspeção pré-embarque é a mesma coisa que os testes de segurança em laboratório?
Não. A PSI é uma inspeção física, realizada no local, da remessa, comparando-a com a amostra aprovada e a lista de verificação; laboratório testes de segurança (para as normas ASTM F963, EN 71, etc.) é uma análise química e de materiais independente, geralmente realizada em uma fase anterior, durante a aprovação das amostras de pré-produção.
Quem geralmente realiza a inspeção pré-embarque?
Isso pode ser feito pela equipe interna de controle de qualidade do próprio comprador ou por um agente, ou ainda por uma empresa de inspeção terceirizada independente. Recorrer a uma empresa terceirizada acrescenta um nível adicional de objetividade, uma vez que o inspetor não tem nenhum incentivo do lado da produção para aprovar um lote de qualidade duvidosa.